
La precisione nella piegatura della lamiera è un fattore determinante per realizzare componenti metallici che rispettino le dimensioni del progetto, si assemblino correttamente e garantiscano le prestazioni richieste.
In ambito industriale, ottenere una piega precisa non significa soltanto raggiungere l’angolo desiderato: occorre considerare anche il materiale, lo spessore, il raggio di curvatura, le tolleranze dimensionali e la ripetibilità del processo.
La qualità del risultato nasce quindi dalla combinazione di progettazione, scelta degli utensili, tecnologia delle presse piegatrici e controllo durante la lavorazione.
Ma quali sono, concretamente, i fattori che determinano la precisione di una piegatura?
Che cos’è la piegatura della lamiera?
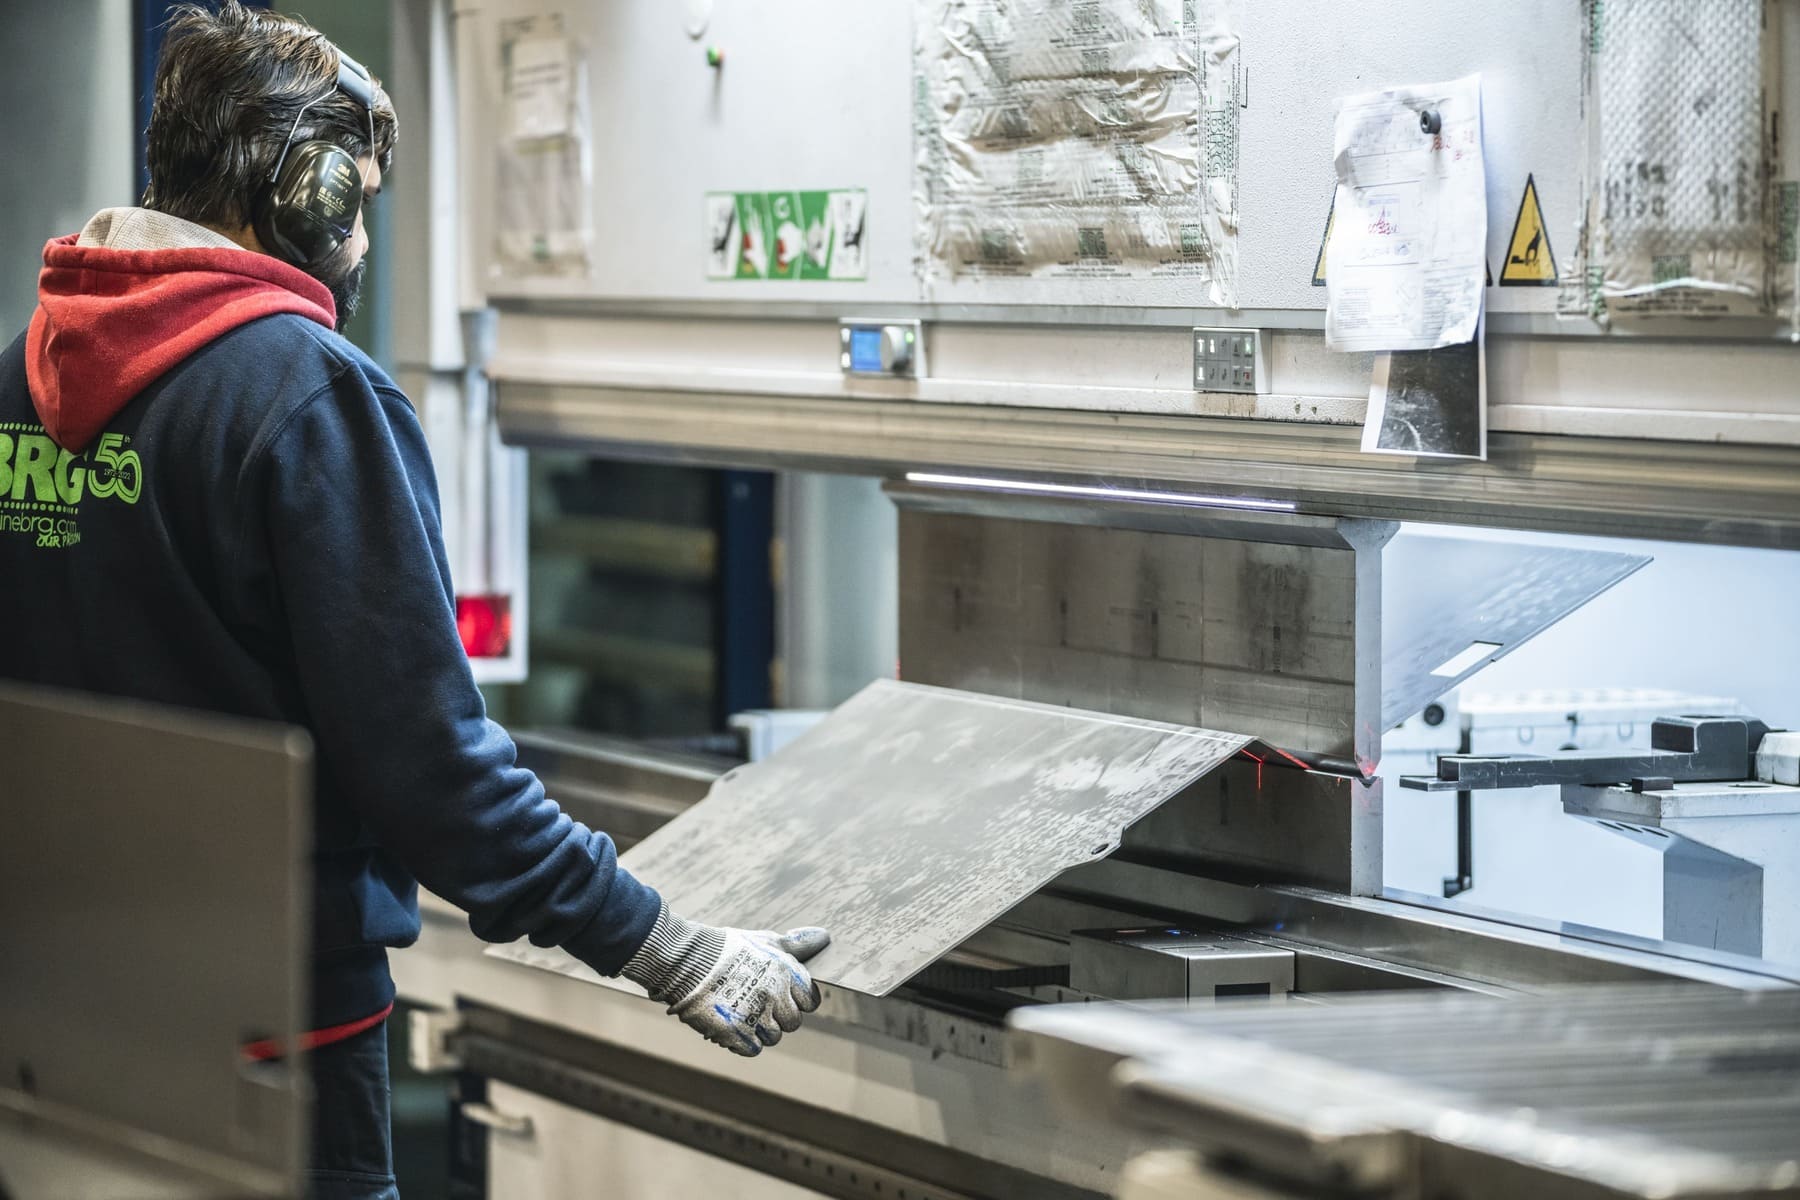
La piegatura della lamiera è una lavorazione meccanica che permette di modificare in modo permanente la forma di una lamiera metallica attraverso una sollecitazione controllata. Il processo viene generalmente eseguito con una pressa piegatrice, che utilizza un punzone e una matrice per ottenere l’angolo e la geometria previsti dal disegno tecnico.
Questa lavorazione viene impiegata per produrre componenti destinati a numerosi settori, tra cui macchinari industriali, agricoltura, automotive, impiantistica e movimentazione.
La precisione della piega è importante perché influisce sulle dimensioni finali del componente e la sua compatibilità con le altre parti dell’assieme. Anche una piccola deviazione dell’angolo o della posizione di una piega può generare disallineamenti durante le fasi successive di assemblaggio.
1. Materiale e spessore della lamiera
Uno dei primi elementi che influenzano il risultato è il materiale da lavorare.
Acciaio, ferro e alluminio presentano proprietà meccaniche differenti, che determinano il modo in cui la lamiera reagisce alla deformazione. Anche all’interno della stessa famiglia di materiali, la qualità specifica, il carico di snervamento e le variazioni tra lotti possono influenzare il comportamento durante la piegatura.
Lo spessore è altrettanto importante: modifica le forze necessarie per eseguire la lavorazione e incide sulla scelta degli utensili e del raggio di piega.
Per questo motivo, il processo deve essere impostato in funzione delle caratteristiche effettive della lamiera e non soltanto delle dimensioni indicate nel disegno.
Una corretta valutazione del materiale in fase di progettazione permette di ridurre le incertezze e di scegliere parametri di lavorazione coerenti con il risultato richiesto.
2. Raggio di piega e ritorno elastico
Durante la piegatura, il metallo viene sottoposto a deformazioni che interessano sia la superficie interna sia quella esterna della curva. Quando la forza applicata viene rimossa, una parte del materiale tende a recuperare elasticamente la propria forma iniziale.
Questo fenomeno è chiamato ritorno elastico (springback).
Il ritorno elastico può modificare l’angolo finale rispetto a quello ottenuto durante l’applicazione della forza. La sua entità dipende da diversi fattori, tra cui le proprietà meccaniche del materiale, lo spessore, il raggio di piega e il metodo di lavorazione.
Per ottenere la geometria desiderata, il processo deve quindi tenere conto di questo comportamento.
Anche il raggio interno di piegatura deve essere definito con attenzione. Un raggio non adeguato rispetto al materiale e al suo spessore può aumentare il rischio di difetti o compromettere la geometria del componente.
3. Utensili e configurazione della pressa piegatrice
Punzone e matrice hanno un ruolo diretto nella qualità della piega. La loro geometria deve essere compatibile con il materiale, lo spessore e la forma da ottenere.
Una scelta corretta degli utensili contribuisce a garantire:
- angoli di piegatura coerenti con il disegno
- raggi di curvatura appropriati
- minori rischi di deformazioni indesiderate
- una maggiore ripetibilità tra pezzi appartenenti alla stessa commessa.
- competenze tecniche: capacità di interpretare il disegno e individuare eventuali criticità progettuali
- tecnologie disponibili: presse, utensili e sistemi di controllo adatti ai materiali e alle geometrie richieste.
- gestione della commessa: coordinamento tra progettazione, programmazione e produzione.
- controllo dimensionale: procedure per verificare la conformità dei componenti.
- integrazione delle lavorazioni: possibilità di coordinare la piegatura con taglio laser, saldatura e assemblaggio.
- competenze tecniche: capacità di interpretare il disegno e individuare eventuali criticità progettuali
- tecnologie disponibili: presse, utensili e sistemi di controllo adatti ai materiali e alle geometrie richieste
- gestione della commessa: coordinamento tra progettazione, programmazione e produzione
- controllo dimensionale: procedure per verificare la conformità dei componenti
- integrazione delle lavorazioni: possibilità di coordinare la piegatura con taglio laser, saldatura e assemblaggio.
Anche il posizionamento della lamiera e la corretta configurazione della macchina sono essenziali. Se il pezzo non viene posizionato correttamente rispetto agli utensili e ai riferimenti, l’errore può propagarsi alle quote successive.
La precisione, quindi, non dipende esclusivamente dalle prestazioni della pressa, ma anche dalla corretta preparazione della lavorazione.
4. Tecnologia CNC e controllo dell’angolo
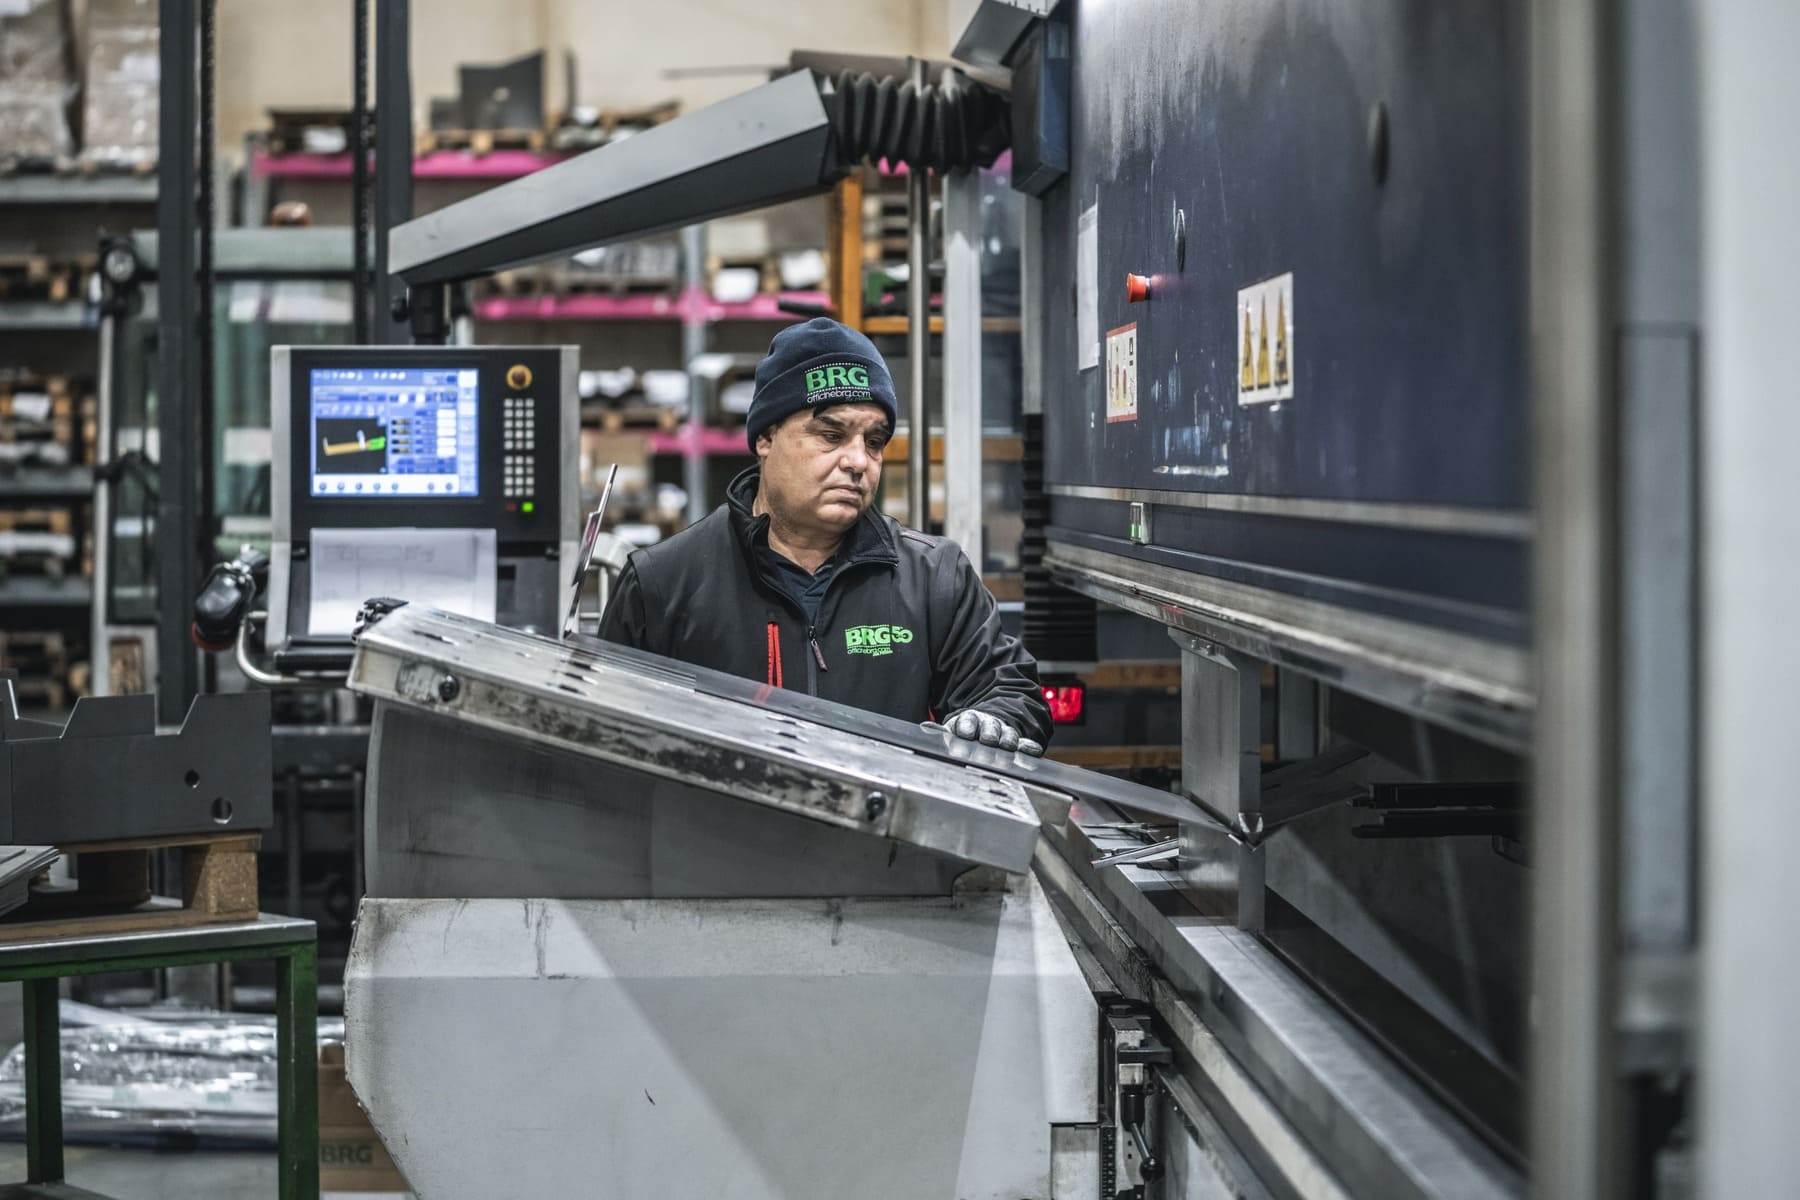
Le presse piegatrici a controllo numerico permettono di programmare e gestire con precisione i parametri della lavorazione. I sistemi di controllo possono inoltre compensare alcune variabili del processo, contribuendo a rendere più uniforme il risultato.
Tra le tecnologie utili rientrano i sistemi di misurazione dell’angolo, i sensori dello spessore e i sistemi di compensazione della bombatura della macchina.
Queste soluzioni aiutano a gestire le variazioni del materiale e le deformazioni che possono verificarsi durante la piegatura.
Nel reparto di lavorazione lamiera di Officine BRG sono presenti presse piegatrici TRUMPF dotate di sistemi di controllo dell’angolo e, su specifiche macchine, sensori dello spessore e della bombatura. L’azienda dispone inoltre di una cella robotizzata per la piegatura, con sistema di individuazione del pezzo tramite telecamera.
L’integrazione di queste tecnologie permette di affrontare lavorazioni che richiedono attenzione alla geometria del pezzo e alla ripetibilità del processo.
5. Progettazione e sviluppo del pezzo
La precisione non si costruisce soltanto in officina: inizia dal progetto.
Il disegno tecnico deve riportare quote, angoli, raggi, spessori e tolleranze coerenti con la funzione del componente. È importante valutare anche la posizione di fori, asole e altre lavorazioni rispetto alle linee di piega.
Una progettazione che tenga conto delle caratteristiche del processo produttivo permette di evitare geometrie difficili da realizzare e riduce la necessità di correzioni successive.
Anche il calcolo dello sviluppo della lamiera piana è fondamentale. La deformazione modifica infatti la distribuzione delle lunghezze lungo la zona di piega: una stima non corretta può compromettere le dimensioni finali del componente.
Per questo motivo, progettazione meccanica e programmazione della piegatura devono procedere in modo coordinato.
6. Controllo del processo e ripetibilità
Un componente può rispettare le quote al primo tentativo, ma in una produzione industriale è altrettanto importante ottenere risultati coerenti sui pezzi successivi.
La ripetibilità dipende dalla stabilità dei parametri di lavorazione, dalla corretta gestione del materiale, dalla configurazione della macchina e dalle procedure di controllo.
Le verifiche possono comprendere la misurazione degli angoli, il controllo delle quote principali e la valutazione della conformità del pezzo rispetto al disegno tecnico.
Quando la commessa prevede più componenti destinati allo stesso assemblaggio, la coerenza dimensionale tra i pezzi diventa particolarmente importante per semplificare le operazioni successive.
Un processo ben impostato permette quindi non soltanto di raggiungere la precisione richiesta, ma anche di mantenerla nel corso della produzione.
Come scegliere un partner per la piegatura della lamiera conto terzi?
Quando un’azienda affida all’esterno la piegatura della lamiera, è utile valutare alcuni aspetti oltre alla disponibilità dei macchinari.
In particolare, conviene verificare
La scelta del partner giusto può contribuire a ridurre le difficoltà produttive e a migliorare la gestione dell’intero ciclo di realizzazione del componente.
La piegatura della lamiera in Officine BRG
Officine BRG affianca alla lavorazione della lamiera una gestione integrata delle fasi di progettazione e produzione. Il reparto dispone di presse piegatrici TRUMPF, sistemi di controllo dell’angolo e tecnologie per la gestione di lavorazioni complesse.
L’approccio dell’azienda combina competenze tecniche e tecnologie produttive per realizzare componenti conformi alle specifiche del cliente, destinati a differenti applicazioni industriali.
Per le aziende che cercano un partner per la piegatura della lamiera conto terzi, il confronto preliminare sul disegno tecnico, sui materiali e sulle tolleranze richieste è un passaggio importante per individuare il processo più adatto.
Hai un progetto che richiede lavorazioni precise della lamiera? Contattaci per valutare le caratteristiche della commessa e le possibili soluzioni produttive.